- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
فرآیند تولید کیسه خشک: از برش مواد تا جوشکاری RF
Sealock با استفاده از جوشکاری با فرکانس رادیویی 27.12 مگاهرتز کیسه های خشک را برای خریداران OEM و عمده فروشی تولید می کند و این فرآیند ارزش درک دارد زیرا توضیح می دهد که چرا دو کیسه ساخته شده از پارچه یکسان عملکرد کاملاً متفاوتی دارند. عایق رطوبتی کیسه خشک با مواد خریداری نمی شود - در خط تولید در لحظه جوش داده شدن درزها ایجاد می شود. این توالی کامل تولید را طی می کند، با جزئیات فنی که تعیین می کند آیا درز ثابت است یا خیر.
1. مرحله اول: مرحله بندی و برش مواد
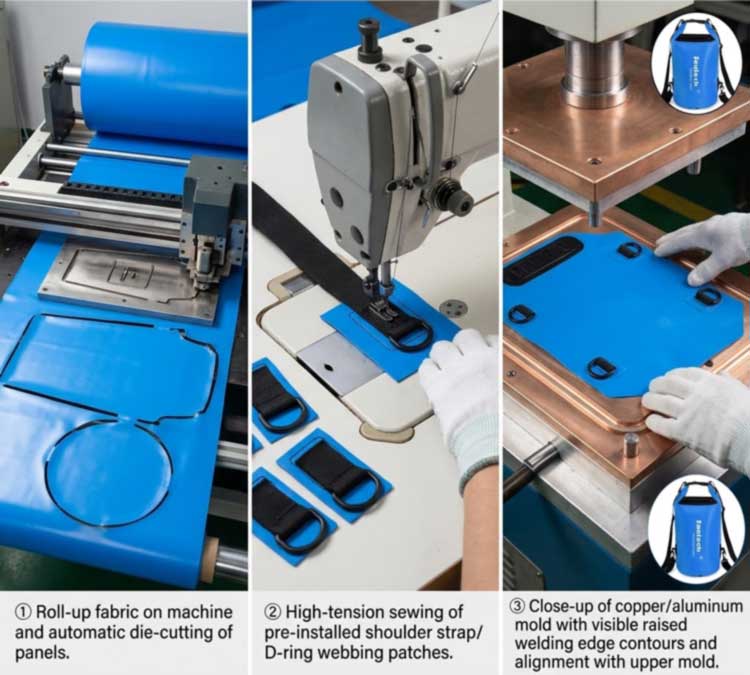
تولید با رول های پارچه پوشش داده شده شروع می شود -برزنت پی وی سییانایلون روکش TPU- قبل از قطع شدن هر چیزی مرحله بندی و بررسی می شود. بازرسی ورودی در اینجا اهمیت دارد، زیرا ناهماهنگی پوشش، رطوبت در مواد، و تنوع بین رنگها، همگی بر آنچه بعداً در ایستگاه جوش اتفاق میافتد تأثیر میگذارند.
سپس پانل ها از رول توسط یک پرس برش خودکار به ابعاد دقیق طراحی مهر می شوند. دقت برش چیزی است که یک کارکرد حجیم را یکنواخت نگه میدارد: یک پانل برش چند میلیمتری از مشخصات به درستی زیر قالب جوش قرار نمیگیرد و خط جوش با آن جابجا میشود. این همان جایی است که کارایی مواد تنظیم می شود، زیرا تودرتوی پانل تعیین می کند که چه مقدار از هر رول به محصول تبدیل می شود تا برش.
2. مرحله دوم: پیش مونتاژ قطعات باربر
قبل از اینکه هر چیزی مهر و موم شود، دوخت صنعتی با تنش بالا، عناصر باربر - مهارهای شانه، تکههای بافته حلقه D، جیبهای خارجی، و پانلهای تقویتکننده - را به پانلهای تخت متصل میکند.
توالی در اینجا عمدی است و این یکی از جزئیاتی است که یک کیسه به درستی مهندسی شده را از یک کیف ارزان جدا می کند: دوخت اتفاق می افتد.قبل ازمهر و موم ضد آب تشکیل شده است، بنابراین هیچ سوزنی هرگز به غشای ضد آب تمام شده نفوذ نمی کند. هر چیزی که پس از آن باید به بدنه مهر و موم شده متصل شود - حلقه های D، لنگرهای MOLLE، دریچه ها - به جای دوخته شدن از طریق پوست، روی تکه های تقویت کننده جوش داده می شود.
3. مرحله سوم: راه اندازی قالب
هندسه هر کیسه به ابزار خاص خود نیاز دارد. الگوی جوش به یک قالب سفارشی - معمولاً برنج یا آلومینیوم ماشینکاری شده - با لبه های برجسته تبدیل می شود که شکل دقیق درز جوش داده شده را مشخص می کند. قالب روی صفحه قرار می گیرد و با پانل تراز می شود.
طراحی قالب بیشتر از شکل دادن به درز انجام می دهد. پروفیل های لبه برآمده را می توان برای تولید یک پارگی ماشینکاری کرد، جایی که جوش و لبه تریم در همان عملیات تشکیل می شوند و شرایط قالب مستقیماً بر نتایج تأثیر می گذارد: قالبی که صافی خود را از دست داده یا آلودگی را جمع کرده است فشار و توزیع انرژی ناهمواری ایجاد می کند که به عنوان یک نقطه ضعیف در یک درز خوب ظاهر می شود. قابلیت ابزارسازی همچنین چیزی است که به کارخانه اجازه میدهد به جای پر کردن مجدد قالبهای موجود، شکل جدیدی بسازد.ظرفیت ها و ساختارهای سفارشی.
4. مرحله چهارم: جوش RF - نحوه تشکیل درز در واقع
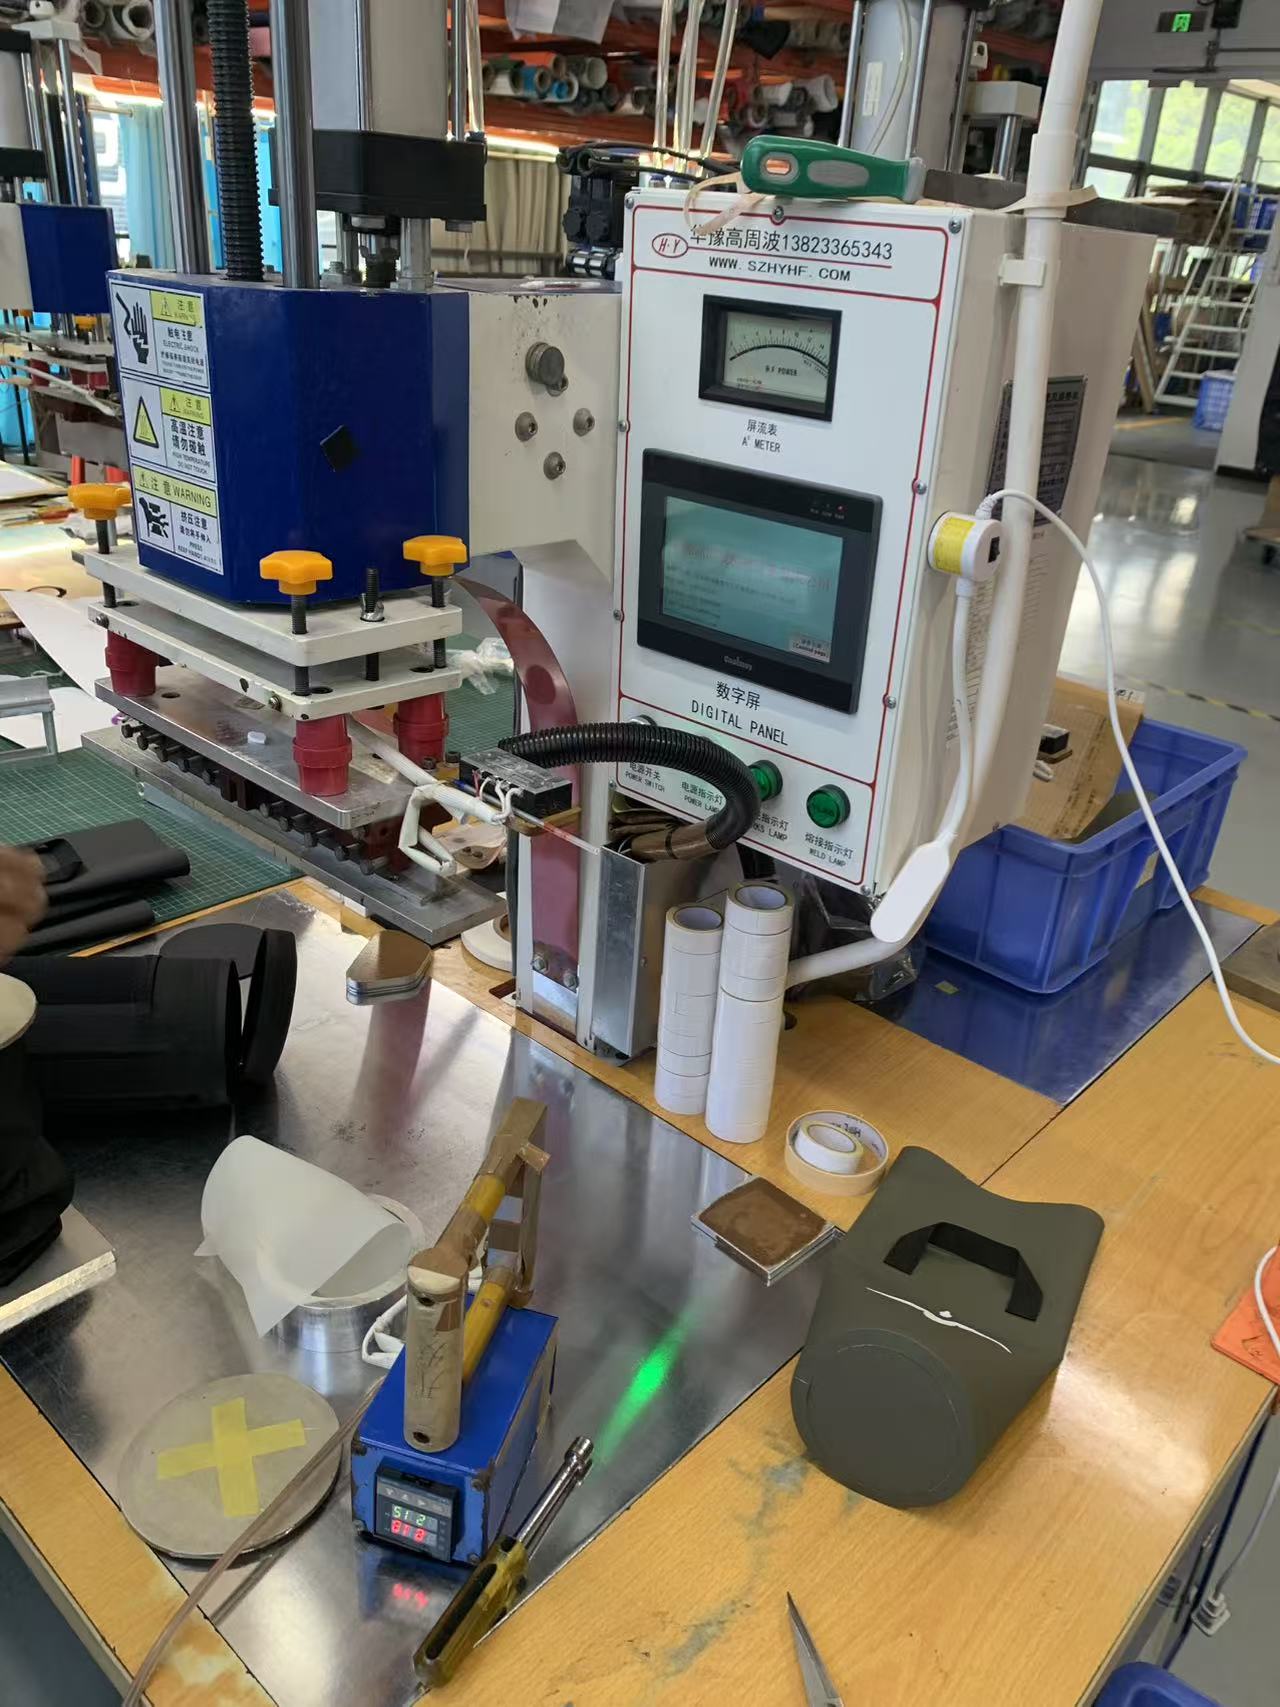
این هسته اصلی فرآیند است. جوشکاری فرکانس رادیویی - که به آن جوشکاری با فرکانس بالا یا دی الکتریک نیز گفته می شود - با استفاده از یک میدان الکترومغناطیسی به جای منبع حرارت خارجی، به ترموپلاستیک ها می پیوندد. دنباله چهار مرحله دارد:
- در حال بارگذاریپانل ها بین قالب بالایی و صفحه پایینی قرار می گیرند و قالب شکل جوش را مشخص می کند.
- فشار.یک نیروی گیره لایه ها را به تماس نزدیک می رساند - بدون آن، پلیمر مذاب نمی تواند به یک جرم واحد تبدیل شود.
- فعال سازی RFیک ژنراتور انرژی فرکانس بالا را در 27.12 مگاهرتز در سراسر الکترودها اعمال می کند. میدان متناوب باعث می شود مولکول های قطبی در ماده به سرعت نوسان کنند و اصطکاک مولکولی داخلی گرما ایجاد می کند.داخلمواد به جای هدایت آن از سطح.
- خنک کردن تحت فشاربرق متوقف می شود اما در حالی که درز سفت می شود، گیره ادامه می یابد. تخلیه زود هنگام فشار یکی از شایع ترین علل جوش ضعیف است.
از آنجا که گرما از درون ماده منشا می گیرد، هر دو لایه به طور همزمان به دمای همجوشی می رسند و به یک جرم پیوسته بدون چسب، حلال یا نخ متصل می شوند. یک جوش RF که به درستی اجرا می شود معمولاً به اندازه ماده اصلی استحکام دارد - و به همین دلیل است که درز نقطه ضعف یک کیسه خشک درست نیست.
5. چرا جوش RF، و چه چیزی نمی تواند جوش دهد؟
جوش RF فقط روی ترموپلاستیک های قطبی کار می کند - موادی که مولکول های آنها به یک میدان الکترومغناطیسی پاسخ می دهند. این شامل PVC، PU و TPU، پارچه های پوشش داده شده با TPU، EVA و گریدهای خاصی از PET و نایلون است. پلی اولفین های غیر قطبی مانند پلی اتیلن و پلی پروپیلن انرژی RF را ضعیف جذب می کنند و بدون پوشش های واکنش دهنده RF یا لایه های اتصال نمی توانند با RF جوش داده شوند. آنها در عوض به روش های هوای داغ، گوه داغ یا ضربه ای نیاز دارند.
این وابستگی مواد یک مسئله مشخصات است، نه یک نکته بی اهمیت: این یکی از دلایلی است که PVC و TPU بر دسته کیسه های خشک تسلط دارند. برای این مواد، RF درز قویتری نسبت به هوای داغ، جوش گرم یا جوش ضربهای ایجاد میکند، به همین دلیل است که استانداردی برای محصولات ضد هوا و ضد مایع در سراسر صنایع است - از روکش کامیونها و بادیها گرفته تا کیسههای مایعات پزشکی، که در آن مهر و موم هرمتیک اختیاری نیست.
6. پارامترهایی که کیفیت جوش را تعیین می کنند
یک جوش حاصل چهار تنظیم است که برای هر ماده و ضخامت تأیید شده است نه اینکه یک بار تنظیم شود و فراموش شود:
| پارامتر | آنچه را کنترل می کند | حالت شکست در صورت اشتباه |
|---|---|---|
| قدرت RF | نرخ گرمایش داخلی در سراسر ناحیه مهر و موم | خیلی کم: همجوشی ناقص. خیلی زیاد: سوختگی، نازک شدن |
| زمان سکونت | مدت زمان مصرف انرژی | کوتاه: جوش سرد. طولانی: تخریب مواد |
| فشار | صمیمیت تماس بین لایه ها | کم: حفره ها و کانال ها. بیش از حد: فشرده شده و درز نازک و شکننده |
| زمان خنک شدن | انجماد زیر گیره | زود آزاد شد: درز قبل از اینکه ببندد از هم جدا می شود |
به عنوان یک نقطه مرجع برای مقیاس، آب بندی فیلم نازک PVC با چند ثانیه زمان جوش و خنک شدن حدود چند صد وات در ناحیه مهر و موم مصرف می شود - برزنت های سنگین تر و ورقه های چند لایه به میزان قابل توجهی نیاز بیشتری دارند. چندین متغیر مواد این تنظیمات را تغییر میدهند: سطح نرمکننده در PVC، میزان رطوبت، رنگدانهها و پرکنندهها، بافت پارچه و ضخامت لایه همگی نحوه جذب انرژی را تغییر میدهند. به همین دلیل است که یک تغییر رنگ یا یک دسته پارچه جدید به طور خودکار نسبت به فرآیند خنثی نیست و به همین دلیل است که جوش ها به جای اینکه فرض شوند، دوباره واجد شرایط هستند.
7. مرحله پنجم: خنک کردن، اصلاح و مونتاژ نهایی
پانل های جوش داده شده به یک منطقه خنک کننده اختصاصی منتقل می شوند تا باند بدون اعوجاج ثابت شود، سپس کیسه از فلاش جدا شده و برگردانده می شود. مونتاژ نهایی متناسب با اجزایی است که محصول را تکمیل میکنند: بستهها و سگکهای رول، زیپها در جایی که مشخص شده است، تسمهها، دستگیرهها، دریچههای تخلیه، و پانلهای پنجره شفاف - که خود به عنوان بخشی از همان پوسته پیوسته به بدنه جوش داده میشوند. سخت افزاری که بار را حمل می کند در تکه های تقویت کننده جوش داده شده متصل می شود و غشای ضد آب را بدون سوراخ نگه می دارد.
8. مرحله ششم: آزمایش قبل از ارسال
درز جوش داده شده به جای اینکه فرض شود تأیید می شود. در شروع اجرا، آزمایش های لایه برداری روی جوش های نمونه کشیده می شود تا تأیید شود که مجموعه پارامترها همجوشی کامل را ایجاد می کند - حالت شکست خود تشخیصی است، زیرا درزی که به طور تمیز در رابط جدا می شود نشان دهنده اتصال ناکافی است، در حالی که درزی که از مواد پایه پاره می شود نشان می دهد که جوش قوی تر از پارچه اطراف آن است.
سپس کیسه های تمام شده تست غوطه وری کامل در آب را در برابر درجه IPX اعلام شده، در کنار مجموعه آزمایشگاهی که آزمایش بار را بیش از 1500 چرخه روی دسته ها و لنگرها، 3000 چرخه زیپ مهر و موم شده در مدل های زیپ دار، استحکام کششی و چسبندگی، اسپری نمک، مقاومت در برابر اصطکاک و رنگ، سرعت رنگ را پوشش می دهد، انجام می دهند. هر دسته کنترل سه مرحلهای را اجرا میکند - IQC روی پارچه و سختافزار ورودی، IPQC روی جوشها و فرآیندهای خطی، OQC با نمونهبرداری AQL، آزمایش غوطهوری دستهای، و مقایسه نمونه طلای امضاشده - با بازرسی SGS یا QIMA در دسترس، تحتاستانداردهای کیفیت اعمال شده در هر دوره تولید.
9. چرا ضربات جوش داده شده دوخته شده و چسبیده شده است
یک درز دوخته شده یک سوزن را هزاران بار از طریق لایه ضد آب فشار می دهد، سپس برای پوشاندن سوراخ ها به نوار تکیه می کند. نوار با خمش، افزایش سن، گرما و سایش بالا میرود و پس از انجام این کار، هر سوراخ سوزنی یک نقطه ورود است. درز جوش داده شده هیچ سوراخی برای پوشاندن ندارد - لایه های پوشش داده شده در یک ماده ذوب می شوند. برای هر کیسه ای که باید به جای باران خفیف از غوطه ور شدن جان سالم به در ببرد، این تفاوت تعیین کننده است، و به همین دلیل است که ساخت و ساز جوش داده شده مبنایی برای محصولات ضد آب واقعی است، صرف نظر از اینکه پارچه صورت چقدر خوب است.
10. محصولات ساخته شده بر اساس این فرآیند
مدل های تولید شده بر اساس فرآیند جوش داده شده مشابه، سازماندهی شده بر اساس نوع و نه اولویت:
| تصویر | مدل | ظرفیت | مواد | رتبه بندی | صفحه محصول |
|---|---|---|---|---|---|
|
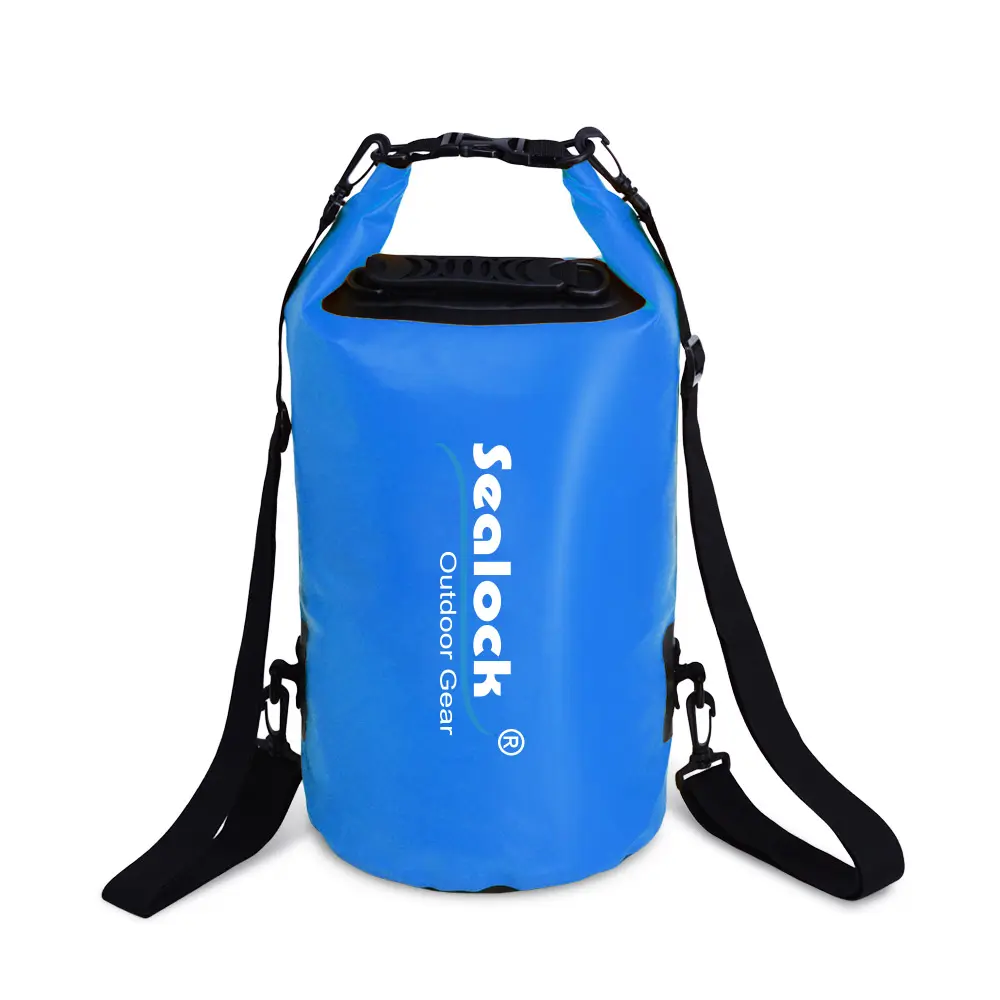
کیسه خشک SL-D002 | 5-63 لیتر | پی وی سی 0.5 میلی متر 500D | IPX7 | مشاهده کنید |
|
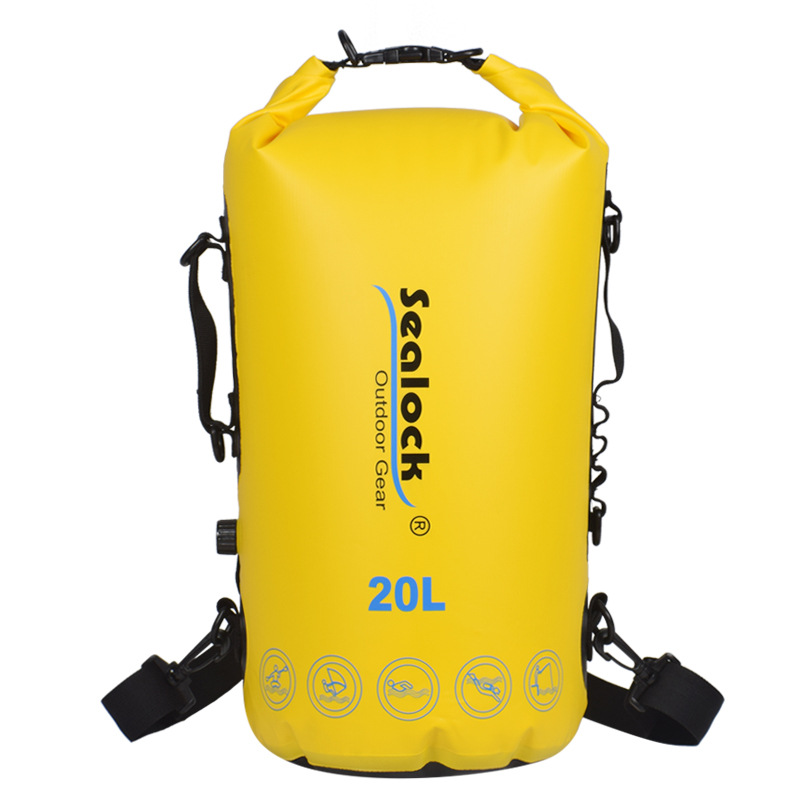
کیف خشک کوله پشتی SL-E102 | 15 / 20 لیتر | 500D PVC، دو مهر و موم | IPX7 | مشاهده کنید |
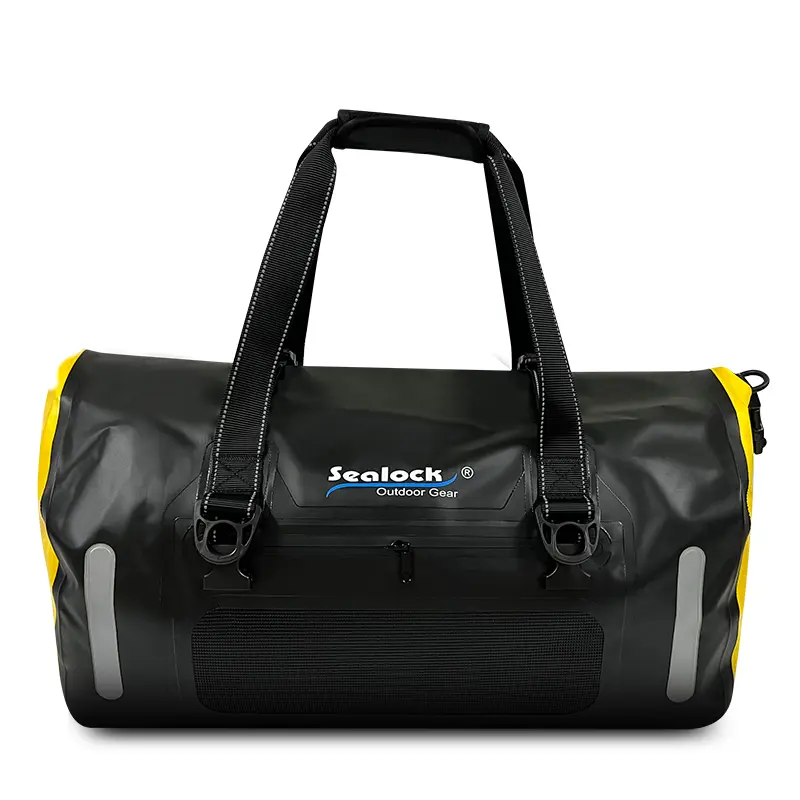
|
SL-K099 دافل | 40 / 60 لیتر | TPU 840D | IPX7 | مشاهده کنید |
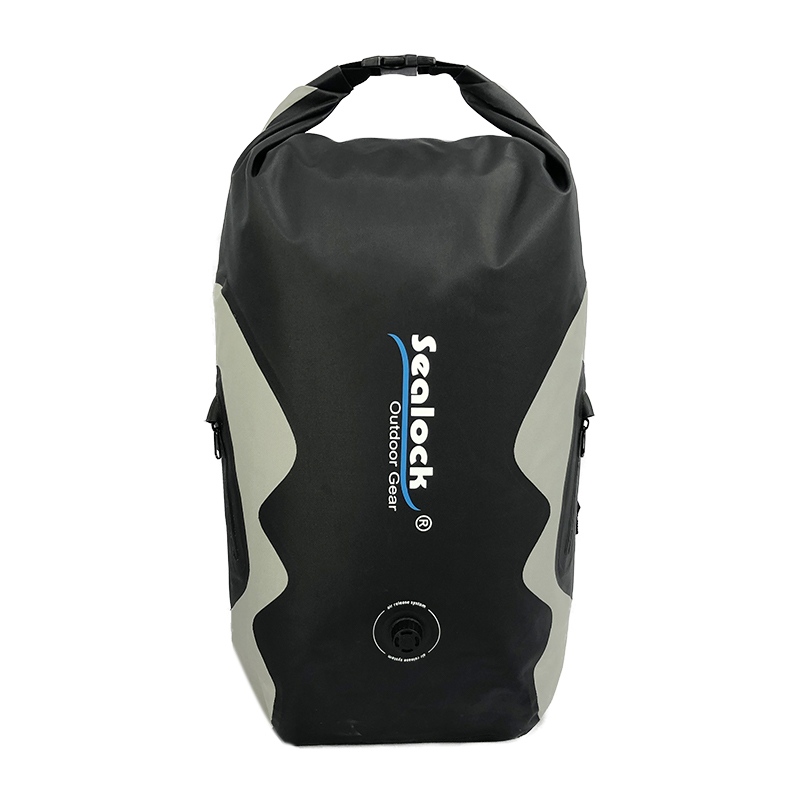
|
کوله پشتی خشک SL-E070 | 25 لیتر | TPU 420D | IPX8 | مشاهده کنید |
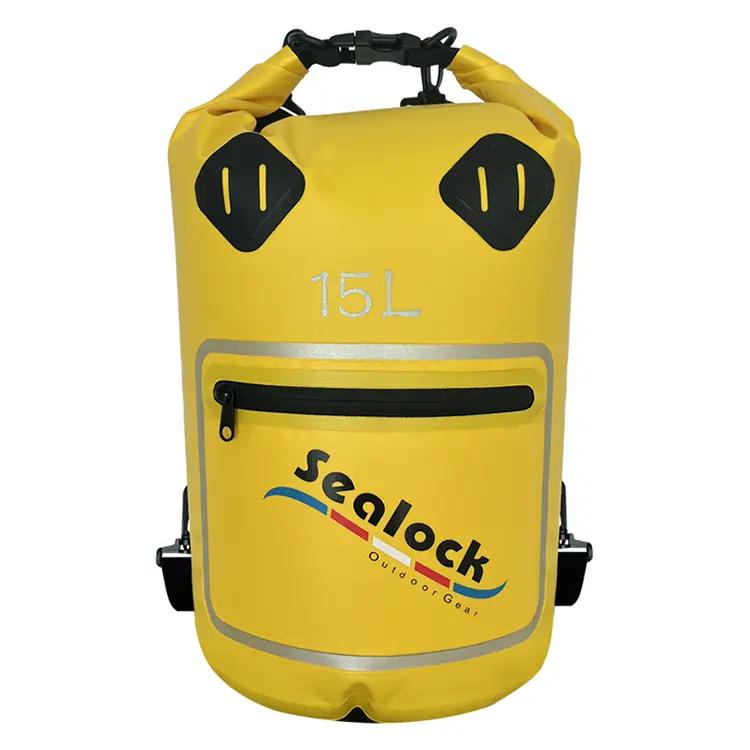
|
کیسه خشک پنجره SL-D693 | 15 / 20 لیتر | فیلم 500D PVC + PVC | IPX7 | مشاهده کنید |
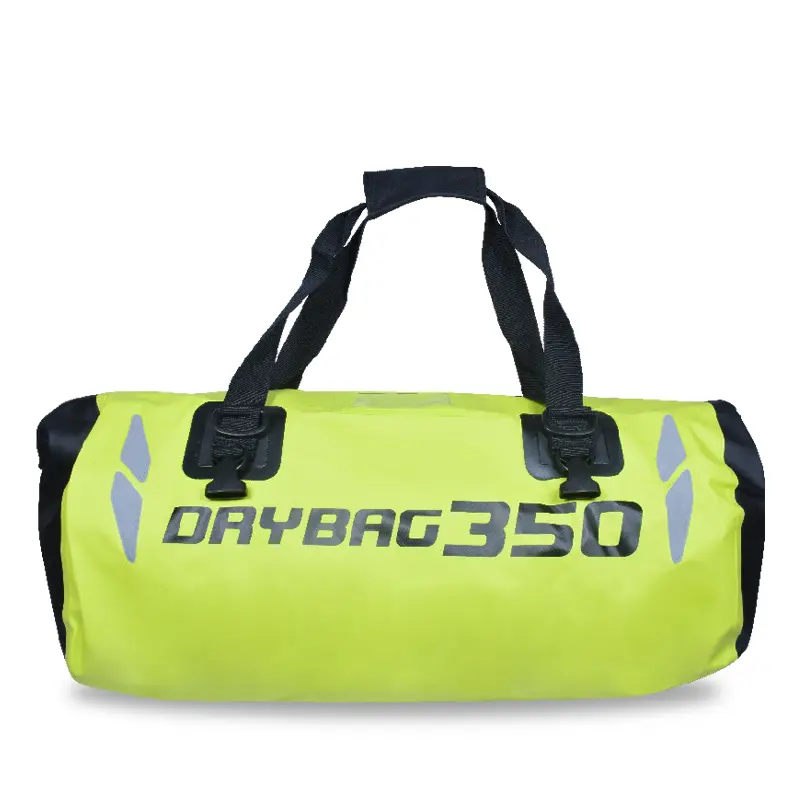
|
کیف موتور سیکلت SL-C619 | 35 / 50 لیتر | پی وی سی 500D | IPX6 | مشاهده کنید |
محدوده کامل زیر می نشیندکیسه های خشک, کوله پشتی خشک، ودافیل ها. توسعه پایه از یک طرح، نمونه یا مشخصات هدف پشتیبانی می شود - هندسه های جدید به معنای ابزار جدید است که بخشی از مسیر توسعه استاندارد است تا یک مانع. MOQ 300 عدد، نمونه در 7 تا 15 روز، عمده در 30 تا 45 روز، از Dongguan، چین یا شهر هوشی مین، ویتنام.
11. سوالات متداول
س: چرا کیسه پلی اتیلن یا پلی پروپیلن من نمی تواند RF جوش داده شود؟
پاسخ: از آنجایی که این پلیمرها غیرقطبی هستند - مولکول های آنها به سختی به میدان الکترومغناطیسی پاسخ می دهند، بنابراین تقریباً هیچ گرمای داخلی تولید نمی شود. آنها به پوششهای واکنشگر RF یا لایههای اتصال یا روشهای متفاوتی مانند جوشکاری با هوای گرم یا ضربهای نیاز دارند. این دلیل اصلی تسلط PVC و TPU بر کیسه های ضد آب جوش داده شده است.
س: یک درز جوش داده شده در مقایسه با خود پارچه چقدر قوی است؟
پاسخ: درز به درستی جوش داده شده است، معمولاً به اندازه ماده اصلی یا قوی تر است. در آزمایش لایه برداری، یک جوش خوب به جای جدا شدن در سطح مشترک، از طریق پارچه پایه پاره می شود - اگر درز به طور تمیز جدا شود، پارامترها اشتباه بودند.
س: ما رنگ را تغییر دادیم و جوش ها شروع به شکست کردند - چرا این اتفاق می افتد؟
پاسخ: رنگدانهها و پرکنندهها نحوه جذب انرژی RF را تغییر میدهند، مانند سطح نرمکننده، رطوبت و ضخامت. یک دسته رنگ یا پارچه جدید می تواند به تنظیم قدرت، ماندگاری یا فشار متفاوتی نیاز داشته باشد. جوش ها باید با آزمایش های لایه برداری مجدد در ابتدای اجرا بررسی شوند، نه اینکه با این فرض که "همان ماده" به معنای "تنظیمات یکسان" است، انجام شود.
س: آیا درز نواری روی کیسه ضد آب قابل قبول است؟
A: برای محافظت در برابر باران سبک می تواند کار کند، اما نه برای غوطه وری. دوخت لایه ضد آب را هزاران بار سوراخ می کند و نواری که آن سوراخ ها را می پوشاند با خم شدن، گرما و افزایش سن بالا می رود. اگر مشخصات گفته شده است که شناور است، باید جوش داده شود.
س: چرا شکل کیسه سفارشی هزینه و زمان تحویل را اضافه می کند؟
پاسخ: هر هندسه به قالب ماشینکاری شده خود نیاز دارد که یک هزینه ابزارسازی یکباره و یک مرحله پیش از شروع نمونه برداری است. به همین دلیل است که یک شکل جدید دارای حداقلی بالاتر از تغییر رنگ در مدل موجود است.
س: آیا می توان مواد مختلف را به یکدیگر جوش داد؟
پاسخ: مواد قطبی سازگار می توانند باشند - یک پنجره فیلم PVC شفاف که در بدنه برزنت PVC جوش داده شده است یک مثال معمول است. اختلاط پلیمرهای غیرمشابه یا یک قطب با یک ماده غیر قطبی، جایی است که پیوندها شکست میخورند، بنابراین جفت شدن مواد در مرحله نمونهبرداری تأیید میشود.
درخواست یک فرآیند یا نمونه برداری کنید
برای پیادهروی ویدیویی از خط جوشکاری، دادههای آزمایش جوش، نمونهها یا یک پیشنهاد کامل OEM/ODM،استعلام ارسال کنید. Sealock در عرض 24 ساعت به سؤالات تدارکات پاسخ می دهد.